Artykuł sponsorowany
Toczenie elementów obrotowych w oprzyrządowaniu — jak geometria detalu wymusza dobór operacji
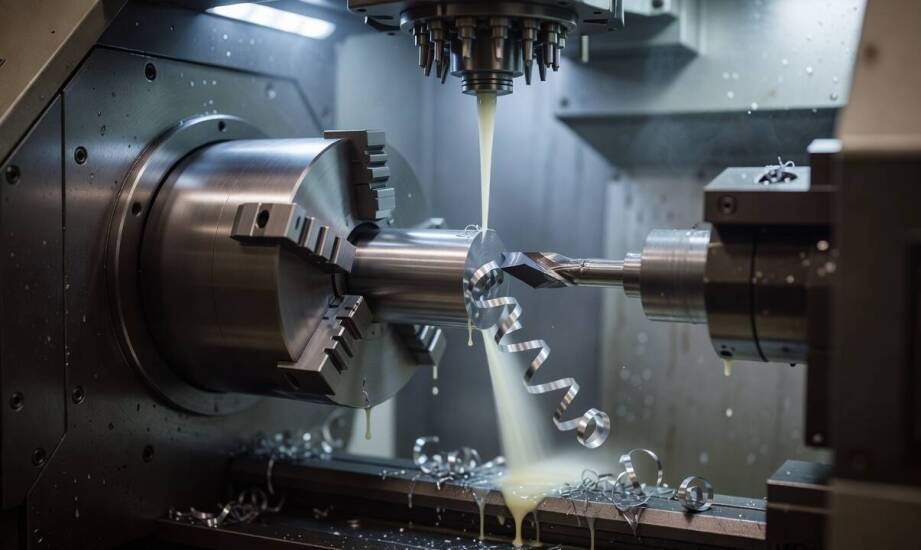
W narzędziowni precyzyjnej ten sam detal obrotowy wymaga różnych sekwencji operacji. Zależy to od jego roli w oprzyrządowaniu, rodzaju użytej stali oraz zakładanych tolerancji wymiarowych. Funkcja elementu, zarys jego geometrii i stan materiału po obróbce cieplnej decydują o kolejności przejść na obrabiarce. Parametry skrawania dobiera się ściśle pod te trzy czynniki, aby zagwarantować powtarzalność każdej sztuki.
Jak geometria tulei i sworzni wymusza dobór operacji?
Tuleje prowadzące wyróżniają się precyzyjnymi średnicami wewnętrznymi i zewnętrznymi. Najczęściej realizuje się je w wąskiej tolerancji H7/g6. Takie pasowanie zapewnia kontrolowany luz ślizgowy rzędu kilku do kilkudziesięciu mikrometrów, niezbędny do płynnej pracy narzędzia. Geometria cylindryczna i bezwzględny wymóg współosiowości kierują takie detale bezpośrednio na warsztat tokarski. Obróbka wzdłużna redukuje tam średnicę zewnętrzną na całej długości pręta, a głębokie wytaczanie precyzyjnie kształtuje otwór wewnętrzny.
Sworznie łączące z kołnierzami, rowkami pod pierścienie zabezpieczające lub gwintami stanowią odrębne wyzwanie technologiczne. Wymagają one dodatkowo toczenia poprzecznego służącego do planowania czoła. Niezbędne staje się również wyrabianie profili kształtowych lub zsynchronizowane nacinanie gwintów. Kształt detalu bezpośrednio decyduje o doborze sekwencji obróbczej. Proste wałki bez podcięć trafiają głównie na szybkie operacje wzdłużne. Obecność rowków czołowych lub głębokich profili stożkowych zmusza technologa do zaplanowania wieloetapowej obróbki poprzecznej. Funkcja elementu w całym oprzyrządowaniu wyznacza ostateczne tolerancje i dopuszczalną chropowatość powierzchni. Nowoczesne obrabiarki realizują te skomplikowane założenia w jednym lub maksymalnie dwóch zamocowaniach materiału roboczego.
Wpływ hartowania stali na parametry skrawania
Stal narzędziowa po procesie hartowania i odpuszczania osiąga zazwyczaj twardość na poziomie od 58 do 65 HRC. Taka specyfika znacząco obniża możliwe do zastosowania prędkości skrawania w porównaniu do obróbki miękkich stopów konstrukcyjnych. Wymaga to niezwykle precyzyjnego doboru wartości posuwu oraz głębokości każdego przejścia. Tylko w ten sposób operator maszyny może zachować zakładaną chropowatość powierzchni detalu. Twardsza struktura martenzytyczna wyraźnie przyspiesza zużycie węglikowych płytek wieloostrzowych. Technolog musi uwzględnić większy margines materiałowy na końcowe operacje wykańczające. Zabezpiecza to strukturę przed przegrzaniem i trwałymi odkształceniami termicznymi podczas intensywnej pracy urządzenia.
W produkcji małoseryjnej profesjonalne toczenie cnc pozwala wykonać obróbkę wzdłużną, poprzeczną, kształtową oraz gwintowanie przy zaledwie jednym zamocowaniu bazy w uchwycie. Ogranicza to liczbę żmudnych przezbrojeń maszyny i minimalizuje ryzyko utraty osiowości elementu obrotowego. Zastosowanie centrów obróbczych z napędzanymi narzędziami umożliwia wyprodukowanie gotowego detalu bez konieczności przenoszenia go na inne stanowiska robocze.
Praktyka zakładu PRODMET S.C. potwierdza, że redukcja liczby zamocowań skraca czas realizacji jednostkowych zamówień. Narzędziownia z Wtórka koło Ostrowa Wielkopolskiego opiera produkcję małoseryjną na optymalizacji procesów tokarskich. Firma wytwarza w ten sposób precyzyjne elementy obrotowe przeznaczone bezpośrednio do budowy form wtryskowych, wytrzymałych wykrojników oraz specjalistycznych foremników przemysłowych.
Planowanie technologii a stabilność narzędzi
Funkcja mechaniczna detalu w docelowym oprzyrządowaniu, ostateczna twardość zahartowanej stali oraz rygorystyczne tolerancje mikrometryczne wspólnie definiują cały proces obróbki. To te trzy czynniki decydują o zastosowaniu konkretnych operacji na wrzecionie maszyny. Prawidłowy dobór sekwencji przejść już na etapie tworzenia planu technologicznego skutecznie minimalizuje ryzyko błędów wymiarowych. Przemyślana i sprawdzona strategia wytwarzania optymalizuje koszty produkcji małoseryjnej. Gwarantuje ona także długoterminową stabilność oraz niezawodność pracy gotowych narzędzi w docelowym środowisku przemysłowym.
Kategorie artykułów
Polecane artykuły
Wpływ jakości magazynowej przestrzeni na proces przechowywania kukurydzy
Jak lampa do quada może zwiększyć funkcjonalność tego pojazdu?
Zakup mieszkania w Trójmieście — dlaczego kolejność działań wpływa na kredyt