Artykuł sponsorowany
Jak zużyta dysza zmienia chropowatość powierzchni i zużycie ścierniwa przy piaskowaniu stali
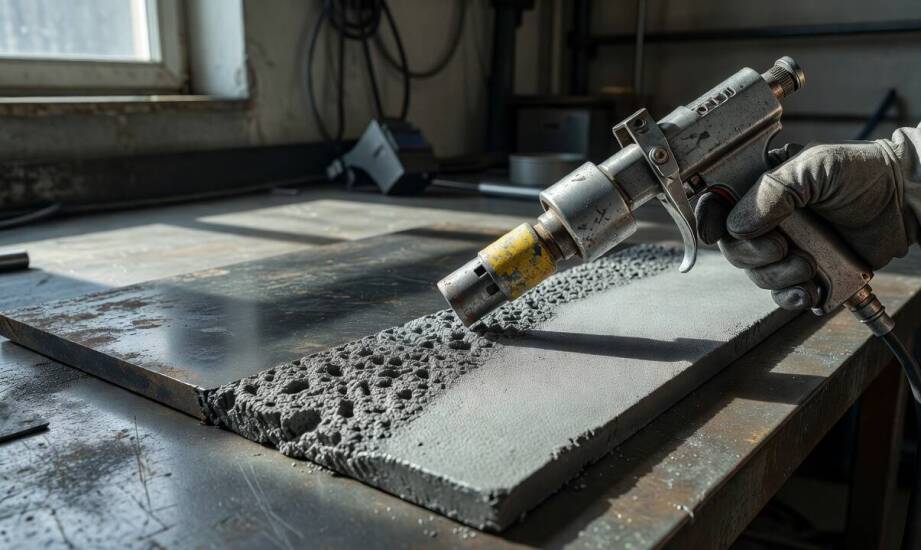
Stan elementu roboczego piaskarki bezpośrednio warunkuje parametry całego procesu przygotowania podłoża. Dzieje się to na długo przed momentem, w którym operator zauważa fizyczną zmianę kształtu strumienia kruszywa. Zużycie materiału powiększa średnicę wylotową, co natychmiast obniża prędkość wyrzucanych cząstek. Zjawisko to drastycznie modyfikuje rozkład energii kinetycznej uderzeń o powierzchnię. Skutki utraty geometrii widać najpierw w nierównomiernym profilu chropowatości oraz skokowym wzroście zużycia materiałów eksploatacyjnych. Prawidłowe przygotowanie podłoża stanowi absolutny fundament trwałości systemów antykorozyjnych. Utrata optymalnych parametrów strugi rzutuje na ostateczną przyczepność powłok malarskich aplikowanych na wymagające konstrukcje stalowe.
Wpływ zużycia dyszy na prędkość strugi i czyszczenie
Średnica otworu wylotowego bezwzględnie dyktuje prędkość oraz objętość wyrzucanej mieszanki sprężonego powietrza i chłodziwa. Powiększony wskutek ścierania otwór błyskawicznie obniża ciśnienie robocze na wylocie. Ta sama sprężarka o stałej wydajności musi nagle obsłużyć znacznie większą powierzchnię przekroju. Prędkość uderzeniowa drobinek gwałtownie spada, a sama struga staje się niepotrzebnie szeroka i pozbawiona dawnej koncentracji. Skutkuje to tworzeniem na powierzchni obrabianej stali wysoce nieregularnego profilu chropowatości. Jedne fragmenty materiału pozostają ewidentnie niedoczyszczone, podczas gdy sąsiednie strefy ulegają nadmiernemu wygładzeniu.
Nawet marginalny przyrost średnicy o zaledwie jeden lub dwa milimetry generuje potężny spadek ogólnej efektywności całego układu. Dokumentacja techniczna sprzętu antykorozyjnego dowodzi, że przejście z rozmiaru otworu numer osiem na dziewięć drastycznie obciąża instalację. Przy wykorzystaniu tego samego kompresora ciśnienie spada z początkowych 6,9 bar do zaledwie 4,5 bar. Operator staje przed koniecznością znaczącego wydłużenia czasu pracy lub zwiększenia dawkowania ścierniwa. Tylko w ten sposób udaje się osiągnąć rygorystyczne normy czystości SA 2,5 lub SA 3. Modele o profilu Venturiego zachowują wyższą początkową prędkość wyrzutu niż warianty proste. Ich wewnętrzna geometria zwęża się, a następnie rozszerza, przyspieszając powietrze do wartości naddźwiękowych. Postępująca degradacja tego precyzyjnego węglikowego rdzenia równie bezwzględnie prowadzi jednak do rozproszenia strugi.
Kąt roboczy, odległość i zużycie kruszywa w procesie
Ustawienie odległości roboczej oraz kąta nachylenia rączki modyfikuje ostateczny profil chropowatości niezależnie od bazowego stopnia degradacji osprzętu. Branżowy standard określa optymalny dystans dla zwężek Venturiego na trzydzieści do pięćdziesięciu centymetrów. Prawidłowy kąt natarcia waha się od 45 do 90 stopni względem płaszczyzny czyszczonej stali. Eksploatowanie wyrobionego elementu sprawia, że te same wartości dają nieporównywalnie słabszy efekt. Zmniejsza się głębokość mikrowgłębień, co zaburza wymagane dla farb przemysłowych parametry chropowatości. Pracownik próbuje intuicyjnie zbliżać uchwyt do stali lub bardziej agresywnie zmieniać kąty. Wymusza to wielokrotne powielanie ruchów i potęguje zmęczenie operatora.
Zdegradowany wylot drastycznie podbija dzienne zapotrzebowanie na sprężone powietrze. Minimalne poszerzenie wylotu skutkuje wzrostem zużycia surowców o kilkadziesiąt procent przy stałej wydajności. Realny koszt wyczyszczenia każdego metra kwadratowego konstrukcji rośnie przez nadmiarowy pobór drogiego garnetu lub elektrokorundu. Wydłuża się też czas ciągłej pracy silnika spalinowego zasilającego system. Wymieniając zużyte dysze do piaskowania, należy równolegle weryfikować stan pozostałych komponentów toru przesyłowego. Węże ciśnieniowe, masywne złączki i zawory dozujące współpracują w utrzymaniu absolutnie stabilnego przepływu. Ich ewentualne nieszczelności lub błędnie dobrane przekroje potęgują ogromne straty ciśnienia zapoczątkowane na samym końcu układu roboczego.
Odświeżenie osprzętu przestaje być wyłącznie mechaniczną czynnością serwisową, gdy zniekształcona struga realnie zagraża przyczepności docelowych powłok. Konstrukcja stalowa potraktowana niewłaściwie rozpędzonym ścierniwem zazwyczaj wymaga kosztownego powtórzenia całego procesu obróbki mechanicznej. Prowadzi to do niepotrzebnych opóźnień na placu budowy lub w malarni. Rzetelna decyzja o odrzuceniu wyeksploatowanej końcówki opiera się na regularnym pomiarze średnicy wewnętrznej kalibrowanym wiertłem. Serwisant ocenia również tempo osiągania założonej klasy czystości, ignorując zewnętrzny wygląd oprawy. Utrzymanie reżimu technologicznego zapobiega ryzyku odspojenia farby na gotowym obiekcie.
Specjalistyczna hurtownia Centrum Dystrybucji Farb CDF we Wrocławiu od 1998 roku zaopatruje wykonawców zabezpieczeń antykorozyjnych. Przedsiębiorstwo dostarcza kompletny sprzęt strumieniowo-ścierny, w tym zaawansowane agregaty marek Graco, Wagner i Titan. Dedykowana mieszalnia farb przemysłowych oraz fachowe doradztwo technologiczne pozwalają inżynierom precyzyjnie dobierać zaawansowane systemy powłokowe. Wszystkie rekomendowane przez spółkę rozwiązania i techniki aplikacji spełniają rygorystyczne wymagania normy PN-EN ISO 12944. Gwarantuje to potężnym konstrukcjom mostowym maksymalną ochronę przed korozyjnym wpływem środowiska naturalnego.
Kategorie artykułów
Polecane artykuły
Wpływ jakości magazynowej przestrzeni na proces przechowywania kukurydzy
Jak lampa do quada może zwiększyć funkcjonalność tego pojazdu?

Zakup mieszkania w Trójmieście — dlaczego kolejność działań wpływa na kredyt